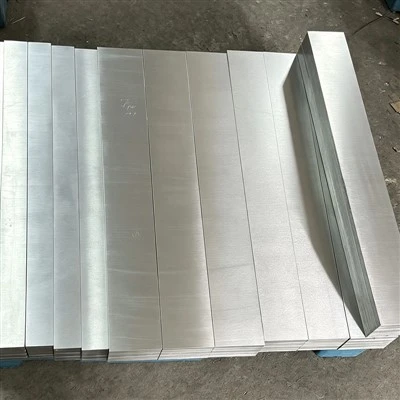
Hej där! Jag är leverantör av H11 Die Steel, och en fråga jag får mycket är hur man uppnår den erforderliga ytråheten för denna typ av stål. Tja, i den här bloggen ska jag dela upp det steg för steg åt dig.
Först och främst, låt oss förstå varför ytråhet spelar roll för H11 Die Steel. H11 är en mycket användHot Die Steelinom tillverkningsindustrin, speciellt för applikationer som pressgjutning, smide och extrudering. Ytråheten kan avsevärt påverka formens prestanda och livslängd. En alltför grov yta kan leda till problem som dålig släppning av delar, ökat slitage på formen och inkonsekvent produktkvalitet. Å andra sidan kanske en alltför slät yta inte är kostnadseffektiv att uppnå och i vissa fall ger den kanske inte det nödvändiga greppet eller andra funktionella krav.
Förstå H11 Die Steel
Innan vi dyker in i ytråhetsdelen, låt oss snabbt prata om själva H11 Die Steel. H11 är ett krom - molybden varm - verktygsstål. Den har utmärkt seghet, god termisk utmattningsbeständighet och hög härdbarhet. Dessa egenskaper gör den till ett toppval för många applikationer med hög stress. Du kan hitta mer detaljerad information om dethär.
Mätning av ytjämnhet
För att uppnå rätt ytjämnhet måste du först mäta den noggrant. Det finns flera sätt att göra detta. En vanlig metod är att använda en profilometer. En profilometer mäter ytprofilen genom att dra en penna över ytan. Data som samlas in från profilometern kan ge dig värden som Ra (arithmetisk medelavvikelse för den bedömda profilen) och Rz (medelhöjden på profiloregelbundenheterna). Dessa värden hjälper dig att kvantifiera ytjämnheten och jämföra den med de specifikationer som krävs.
Faktorer som påverkar ytråheten i H11-matrisstål
Det finns flera faktorer som kan påverka ytråheten hos H11 Die Steel.
Bearbetningsparametrar
När du bearbetar H11 spelar saker som skärhastighet, matningshastighet och skärdjup en stor roll. Till exempel leder en högre skärhastighet i allmänhet till en jämnare ytfinish, men det kan också öka verktygsslitaget. En lägre matningshastighet kan resultera i en bättre yta, men det kommer att sakta ner bearbetningsprocessen. Du måste hitta rätt balans. Om du använder en fräs kan justering av spindelhastigheten och matningen per tand göra stor skillnad.
Verktygsval
Vilken typ av skärverktyg du använder är också avgörande. Hårdmetallverktyg är ofta ett bra val för bearbetning av H11 Die Steel eftersom de är hårda och tål höga skärtemperaturer. Verktygets geometri, såsom spånvinkeln och frigångsvinkeln, kan också påverka ytfinishen. Till exempel kan en positiv spånvinkel minska skärkrafterna och förbättra ytkvaliteten.
Värmebehandling
Värmebehandling kan också påverka ytjämnheten. Processer som härdning och härdning kan förändra stålets hårdhet och mikrostruktur. Om värmebehandlingen inte görs korrekt kan det leda till ojämn hårdhet över ytan, vilket i sin tur kan påverka bearbetningsprocessen och den slutliga ytråheten.
Metoder för att uppnå den erforderliga ytjämnheten
Maskinbearbetning
- Fräsning: Fräsning är en vanlig operation för formning av H11 Die Steel. För att få en bra ytfinish vid fräsning kan du använda en klättringsteknik. Vid klättringsfräsning roterar skärverktyget i samma riktning som arbetsstyckets matning. Detta minskar risken för att verktyget skaver mot ytan, vilket resulterar i en jämnare finish. Du kan också använda en fin-pitch pinnfräs för en bättre yta.
- Vändning: När du svarvar H11 är det viktigt att använda ett vasst skärverktyg och en ordentlig skärvätska. Skärvätskan hjälper till att kyla verktyget och arbetsstycket, vilket minskar värmen som genereras under skärprocessen. Detta kan förhindra uppbyggd kantbildning på verktyget, vilket kan orsaka en grov yta.
Slipning
Slipning är ett utmärkt sätt att uppnå en mycket slät ytfinish. Den kan användas som efterbearbetning efter bearbetning. Det finns olika typer av slipskivor tillgängliga, och du måste välja rätt baserat på hårdheten på H11-stålet och den erforderliga ytjämnheten. Till exempel, en finkornig slipskiva ger dig en slätare yta men kan ta längre tid att ta bort material.
Putsning
Om du behöver en extremt slät yta är polering rätt väg att gå. Du kan använda slippastor eller polerskivor. Börja med ett grövre slipmedel och flytta gradvis till finare. Handpolering kan ge dig mer kontroll, särskilt för små ytor, men det är tidskrävande. Mekanisk polering kan vara effektivare för större bitar.
Jämförelse med andra verktygsstål
Det är också intressant att jämföra H11 Die Steel med andra verktygsstål när det gäller ytjämnhet. Till exempel,SKD61 Verktygsstålär mycket lik H11 och har jämförbara bearbetningsegenskaper. Men vissa stål gillar1.2888 VerktygsstålochSKD5 Verktygsstålkan ha olika reaktioner på bearbetning och värmebehandling, vilket kan påverka den uppnådda ytjämnheten.

Utmaningar och lösningar
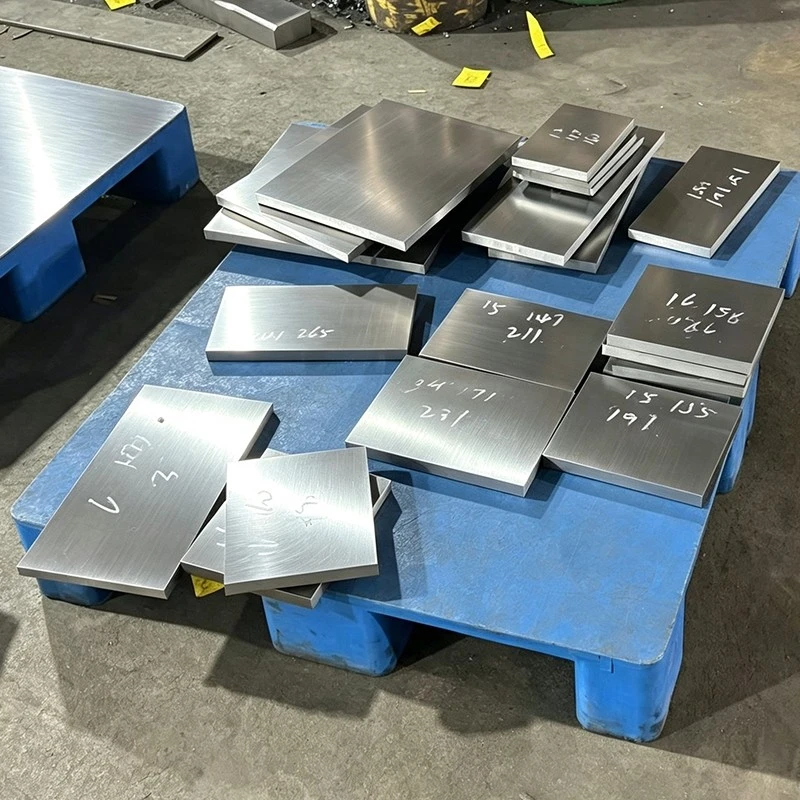
En av utmaningarna för att uppnå den erforderliga ytråheten för H11 Die Steel är att hantera de ojämna materialegenskaperna. Ibland kan det finnas variationer i hårdhet och mikrostruktur inom stålblocket. För att övervinna detta kan du göra en förbearbetningsvärmebehandling eller justera bearbetningsparametrarna baserat på områden med olika hårdhet.
En annan utmaning är verktygsslitaget. När verktyget slits kan ytråheten försämras. Du måste övervaka verktygsslitaget regelbundet och byta ut verktyget vid behov. Att använda avancerade verktygsbeläggningar kan också öka verktygets livslängd och bibehålla en jämn ytfinish.
Slutsats
Att uppnå den erforderliga ytråheten för H11 Die Steel är en kombination av att förstå materialet, mäta noggrant och använda rätt bearbetnings-, värmebehandlings- och efterbehandlingsprocesser. Genom att vara uppmärksam på de faktorer vi har diskuterat kan du säkerställa att dina H11-matriser har den optimala ytråheten för deras avsedda användningsområden.
Om du letar efter högkvalitativt H11 Die Steel eller har frågor om att uppnå rätt ytjämnhet för dina specifika behov, tveka inte att höra av dig för en köpförhandling. Jag är här för att hjälpa dig att få den bästa produkten och lösningarna för dina tillverkningskrav.
Referenser
- Handbok för verktyg och formtillverkning
- Bearbetning av metaller: en introduktion
- Värmebehandlingsprinciper och -tekniker för verktygsstål